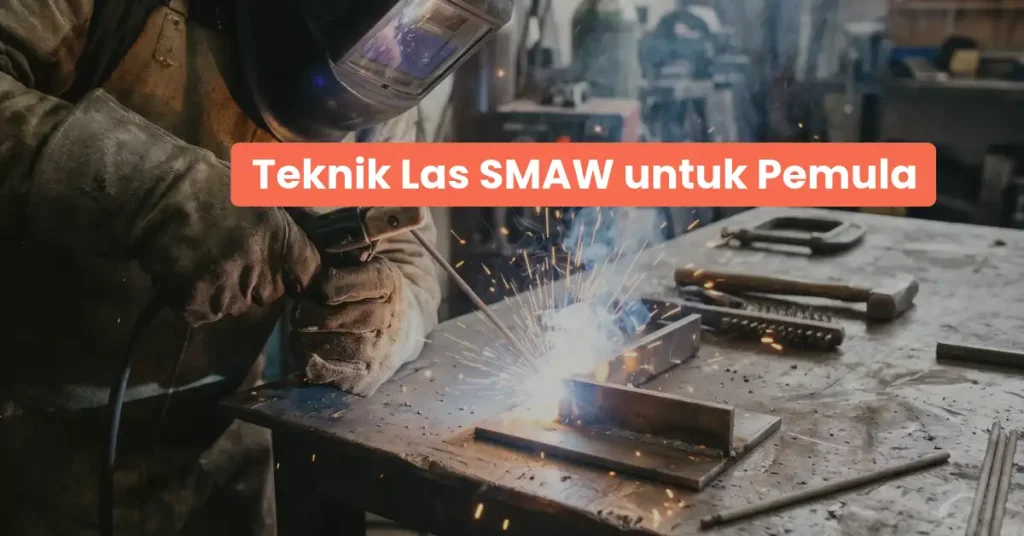
Pengelasan busur listrik elektroda terbungkus atau Shielded Metal Arc Welding (SMAW) merupakan metode penyambungan logam yang paling banyak diterapkan di bengkel teralis, pabrikasi karoseri, maupun proyek konstruksi jembatan. Kemudahan membawa mesin inverter ke area kerja yang sempit serta biaya kawat las yang relatif murah menjadikan teknik las stik (stick welding) ini sebagai fondasi wajib bagi setiap juru las. Namun, menguasai teknik pengelasan SMAW membutuhkan kontrol tangan yang presisi agar sambungan tidak keropos, bebas dari cacat terak (slag inclusion), dan matang merata hingga ke akar sambungan besi.
Tiga Pilar Kunci Teknik Pengelasan SMAW bagi Welder Pemula
Kualitas kampuh las yang kokoh dan rapi ditentukan oleh keharmonisan tiga faktor mendasar saat elektroda terbakar mencairkan logam induk.
Tiga parameter kerja utama yang wajib dijaga konsistensinya adalah:
- Menjaga jarak busur nyala (arc length)
Pertahankan jarak ujung inti kawat elektroda dengan permukaan plat besi sekitar 2 mm hingga 3 mm (setara dengan diameter kawat inti). Jarak yang terlalu renggang membuat busur api meletup liar dan meninggalkan banyak percikan (spatter).
- Menyetel sudut elektroda secara tepat
Condongkan stang las membentuk sudut kemiringan sekitar 70 hingga 80 derajat terhadap bidang plat mendatar, atau miring 10 sampai 15 derajat ke arah laju gerakan las agar lelehan logam terdorong ke belakang membentuk rigi-rigi rapi.
- Mengatur kecepatan tarikan (travel speed)
Tarik elektroda dengan tempo stabil; tarikan yang terlalu cepat membuat jalur lasan tipis dan kurang matang, sementara tarikan yang terlalu lambat akan menumpuk kubah cairan logam berlebihan.
Agar tidak keliru menentukan kawat pengisi kampuh las, jadikan tabel klasifikasi elektroda las standar berikut sebagai pedoman bengkel:
| Kode Elektroda AWS | Karakter Penetrasi Lelehan | Karakteristik Terak (Slag) | Rekomendasi Aplikasi Kerja |
| E6013 | Penetrasi sedang, busur halus | Sangat tipis, mudah terkelupas | Rangka baja ringan, hollow, pipa pagar tipis |
| E7018 | Penetrasi dalam, kandungan hidrogen rendah | Tebal padat, butuh ketukan palu | Struktur baja berat, tangki tekan, jembatan |
| E6010 / E6011 | Penetrasi sangat dalam, semburan kuat | Tipis berserat | Pengelasan akar pipa (root pass) & besi berkarat |
| E308-16 | Penetrasi halus tahan karat | Putih keabuan mengilap | Penyambungan plat baja tahan karat (stainless steel) |
Mengendalikan Kolam Las dalam Variasi Teknik Pengelasan SMAW
Saat busur listrik menyala, lapisan fluks pembungkus kawat akan terbakar menghasilkan gas pelindung dan cairan terak yang mengapung di atas kolam lelehan besi cair. Welder harus mampu membedakan lelehan logam murni yang bersinar lebih terang dengan cairan terak yang sedikit lebih gelap di belakangnya. Gunakan teknik ayunan (weaving) zig-zag atau pola melingkar kecil untuk menutup celah sambungan plat yang agak renggang.
Setelah satu jalur pengelasan selesai, biarkan logam mendingin beberapa saat sebelum membersihkan kerak terak menggunakan palu ketok (chipping hammer) dan sikat kawat baja. Jangan menumpuk lapisan las baru di atas terak yang belum dibersihkan, karena residu tersebut akan terjebak di dalam sambungan dan memicu keretakan struktural saat menerima beban berat.
Latihan tangan yang konsisten dalam mempertahankan kestabilan busur api akan membentuk rigi-rigi las yang rapat, kuat, dan tampak profesional.
FAQ Seputar Teknik Pengelasan SMAW
Apa fungsi utama lapisan fluks pada kawat las elektroda SMAW?
Fluks berfungsi menghasilkan gas pelindung untuk mencegah oksidasi udara luar pada cairan logam, menstabilkan loncatan busur api listrik, serta membentuk kerak terak yang memperlambat laju pendinginan logam las.
Mengapa kawat las sering menempel mati pada plat saat pertama kali dinyalakan?
Kondisi ini umumnya disebabkan setelan kuat arus (Ampere) pada mesin las terlalu rendah atau gerakan tangan menekan kawat terlalu dalam ke plat tanpa memberi jarak loncatan busur listrik.
Kapan kawat las tipe E7018 harus dipanaskan di dalam oven pemanas (welding oven)?
Elektroda tipe low-hydrogen seperti E7018 wajib dihangatkan pada suhu 150–250°C sebelum dipakai pada sambungan konstruksi kritis agar kelembapan udara tidak memicu retak hidrogen (hydrogen cracking).