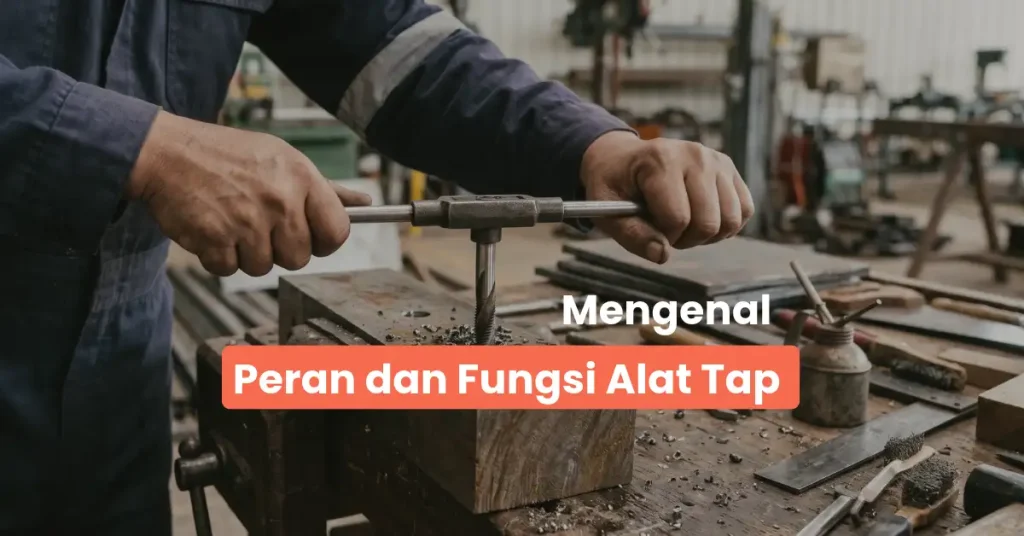
Tap adalah alat pemotong ulir yang digunakan secara manual maupun dipasang pada mesin untuk menghasilkan ulir internal (drat dalam) pada material logam, kayu, atau plastik. Bagi tukang, teknisi, dan kontraktor yang sering memperbaiki baut atau membuat sambungan mesin, memahami cara kerja tap serta memilih tipe yang tepat sangat penting agar ulir yang dihasilkan akurat, kuat, dan tidak merusak benda kerja. Artikel ini membahas secara lengkap pengertian tap, jenis-jenisnya, hingga prosedur membuat ulir presisi dengan aman dan efisien.
Pengertian dan Fungsi Tap
Tap berfungsi sebagai pembuat ulir yang mengukir profil drat pada bagian dalam lubang yang berdiameter lebih kecil daripada ukuran ulir target. Proses ini dikenal sebagai thread cutting atau tapping. Saat tap diputar masuk ke dalam lubang, gigi-gigi pemotongnya mengikis material secara bertahap sehingga menghasilkan ulir dengan jarak puncak (pitch), sudut, dan kedalaman yang seragam.
Manfaat utama penggunaan tap antara lain:
- Menyambungkan baut secara langsung pada komponen tanpa harus menggunakan mur tambahan.
- Memperbaiki ulir yang rusak atau aus (thread chasing) agar baut dapat terpasang kembali dengan kencang.
- Membuat ulir baru pada material mentah untuk kebutuhan fabrikasi, perakitan, maupun perbaikan mesin.
Jenis-Jenis Tap
Setiap jenis tap dirancang untuk karakteristik material dan metode pengerjaan yang berbeda:
- Hand Tap (Tap Tangan): Dioperasikan secara manual menggunakan gagang tap (tap wrench). Cocok untuk pekerjaan perbaikan ringan, jumlah sedikit, atau di lokasi yang tidak memiliki akses ke mesin.
- Machine Tap (Tap Mesin): Dipasang pada mesin bor, mesin milling, atau CNC. Mampu menghasilkan ulir dengan kecepatan tinggi dan tingkat kepresisian yang lebih konsisten.
- Roll Tap / Form Tap: Membentuk ulir dengan cara menekan dan menggeser struktur material tanpa menghasilkan serpihan (chip). Sangat ideal untuk material lunak (seperti aluminium atau tembaga) serta kebutuhan produksi massal.
Cara Membuat Ulir Presisi dengan Tap
Ikuti tahapan berikut agar hasil ulir rapi dan alat tidak mudah patah:
- Persiapan Lubang Bor
- Pilih mata bor dengan diameter (tap drill) yang sesuai standar ukuran tap (lihat tabel panduan di bawah).
- Bor material dengan putaran rendah (sekitar 200–400 RPM) guna mencegah panas berlebih yang dapat mengeraskan permukaan logam.
- Pemberian Pelumas
- Oleskan cairan pemotong (cutting fluid) atau minyak pelumas khusus pada gigi tap dan dinding lubang untuk meminimalkan gesekan, mencegah panas, serta memperpanjang usia pakai tap.
- Pemasangan Tap
- Pasang tap pada gagang tap atau chuck mesin. Pastikan posisi sumbu tap benar-benar tegak lurus (90°) terhadap permukaan lubang.
- Proses Pemotongan Ulir
- Putar tap searah jarum jam secara perlahan dengan tekanan yang stabil.
- Setiap 1–2 putaran penuh, putar balik tap sekitar seperempat hingga setengah putaran berlawanan arah jarum jam (reverse) untuk mematahkan dan mengeluarkan serpihan logam (chip) agar tidak menyumbat alur.
- Pemeriksaan Hasil Akhir
- Bersihkan sisa serpihan dan pelumas, lalu uji ulir menggunakan baut pasangan atau alat ukur ulir (thread gauge) untuk memastikan pitch dan kedalaman sesuai standar.
Tabel Panduan Diameter Bor (Tap Drill)
Berikut adalah acuan standar ukuran mata bor untuk beberapa ukuran tap metrik yang umum digunakan:
| Ukuran Tap (M) | Pitch (mm) | Diameter Bor (mm) | Rekomendasi Pengerjaan |
| M4 | 0,70 | 3,30 | Gunakan pelumas ringan, terutama pada pelat tipis |
| M6 | 1,00 | 5,00 | Ukuran standar untuk baja ringan dan aluminium |
| M8 | 1,25 | 6,80 | Disarankan memakai cutting oil khusus pada baja keras |
| M10 | 1,50 | 8,50 | Pertimbangkan roll tap jika mengerjakan produksi massal |
| M12 | 1,75 | 10,20 | Gunakan cairan pendingin berbasis sintetis (synthetic fluid) |
Tips Praktis untuk Hasil Ulir Optimal
- Jaga sudut masuk tetap 90°: Posisi tap yang miring di awal pemotongan akan membuat drat miring dan berisiko mematahkan mata tap.
- Gunakan kecepatan konstan: Putaran yang terlalu cepat atau tersentak-sentak dapat merusak profil ulir dan menumpulkan gigi tap.
- Periksa kondisi fisik tap: Segera ganti tap apabila gigi pemotongnya sudah terlihat tumpul, gompal, atau aus.
FAQ Seputar Tap
- Apa perbedaan utama antara hand tap dan machine tap?
Hand tap diputar secara manual dengan tenaga tangan, sehingga lebih fleksibel untuk perbaikan ringan atau area sempit. Sebaliknya, machine tap dirancang untuk dipasang pada mesin bor atau CNC agar proses pembuatan ulir jauh lebih cepat dan seragam dalam skala besar.
- Bagaimana cara memilih ukuran tap yang tepat untuk sebuah baut atau mur?
Periksa spesifikasi ukuran diameter dan jarak ulir (pitch) pada baut atau mur pasangan (misalnya M6 x 1,00). Setelah menemukan ukuran tap yang sama, gunakan tabel tap drill untuk menentukan diameter mata bor yang harus disiapkan.
- Mengapa ulir yang dihasilkan sering kali tidak presisi atau miring?
Penyebab paling umum meliputi diameter lubang bor yang terlalu besar atau terlalu kecil, posisi tap yang miring saat mulai diputar, kurangnya pelumasan, serta penggunaan penjepit (chuck) yang goyang. Pastikan seluruh langkah persiapan dan pelumasan diterapkan secara konsisten.