Bagi seorang juru las (welder) maupun petugas inspeksi mutu (Welding Inspector), memastikan kekuatan sambungan logam tidak boleh hanya mengandalkan penilaian visual perkiraan mata belaka. Cacat mikroskopis seperti cekungan tepi lasan yang terlalu dalam atau mahkota las yang terlalu cembung berpotensi memicu keretakan fatal saat struktur memikul beban dinamis. Oleh karena itu, pengujian dimensi kampuh las wajib diukur menggunakan peranti ukur berstandar baku. Menguasai cara menggunakan welding gauge secara tepat merupakan kualifikasi mendasar untuk menjamin hasil fabrikasi pipa tekanan tinggi dan konstruksi baja memenuhi regulasi uji mutu internasional.
Langkah Pengukuran Standar dalam Cara Menggunakan Welding Gauge
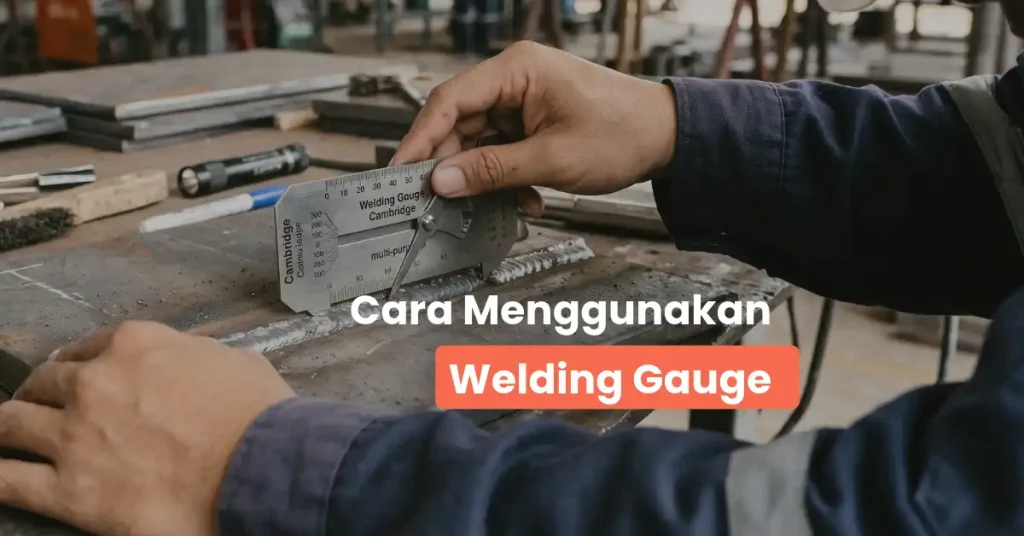
Welding gauge (alat ukur mal las) memiliki pelat berskala presisi yang dirancang untuk mengukur beragam dimensi sambungan sebelum, selama, dan sesudah proses pengelasan berlangsung.
Urutan pengukuran baku yang diterapkan di lapangan inspeksi meliputi:
- Pembersihan bidang lasan: Singkirkan sisa kerak terak (slag) dan cipratan logam (spatter) di sekitar jalur kampuh memakai sikat baja agar pelat mal ukur dapat menempel rapat rata di atas plat kerja.
- Memeriksa sudut kampuh (bevel angle): Sebelum mengelas, tempelkan bilah skala derajat mal las pada tepi miring plat sambungan untuk memverifikasi apakah sudut bukaan bevel sudah sesuai gambar kerja (umumnya 30° atau 45°).
- Mengukur celah akar (root gap): Masukkan bilah pengukur celah di sela kedua plat yang hendak disambung untuk memastikan jarak celah penetrasi dasar tidak terlalu sempit.
- Memeriksa tinggi mahkota (weld reinforcement / capping): Tempelkan kaki dasar alat ukur pada permukaan plat induk, lalu turunkan jarum geser skala hingga menyentuh titik tertinggi gundukan rigi-rigi las.
Jadikan tabel batas toleransi parameter cacat pengelasan berikut sebagai acuan pemeriksaan di bengkel fabrikasi:
| Parameter Pengelasan | Bagian Mal Ukur yang Dipakai | Batas Standar Umum Toleransi | Dampak Struktural Jika Melampaui Batas |
| Sudut Bevel Plat | Skala busur derajat putar | Sesuai WPS (Toleransi ±2,5°) | Penetrasi akar las kurang matang / berlebih |
| Tinggi Mahkota Las | Jarum penunjuk vertikal | Maksimal 2 mm hingga 3 mm | Memicu konsentrasi tegangan tarik berlebih |
| Kedalaman Undercut | Jarum jarum runcing mikro | Maksimal 0,5 mm hingga 1,0 mm | Menipiskan plat induk, memicu retak lelah |
| Panjang Kaki (Leg Length) | Skala mistar horizontal | Sesuai desain tebal plat | Kekuatan geser sambungan sudut (fillet) rapuh |
Mengukur Undercut dan Fillet Weld Melalui Cara Menggunakan Welding Gauge
Salah satu cacat paling berbahaya yang kerap menggagalkan uji kelayakan las adalah undercut, yaitu alur parit termakan api di sepanjang tepian batas lasan akibat tarikan ampere yang terlalu panas. Untuk mengukurnya, gunakan varian mal las Cambridge atau tipe multi-fungsi dengan menempatkan jarum pengukur runcing tepat ke dalam parit cekungan tersebut. Jika jarum geser menunjukkan kedalaman melebihi 1 mm, kampuh las tersebut wajib digerinda dan dilas ulang (repair welding).
Saat memeriksa sambungan sudut (fillet weld), gunakan skala geser horizontal untuk memverifikasi panjang kaki lasan vertikal dan horizontal. Panjang kaki lasan harus seimbang untuk memastikan ketebalan leher lasan (throat thickness) mampu menahan gaya geser struktural. Selalu simpan welding gauge di dalam kotak pelindung kering agar bilah bajanya tidak melengkung atau aus akibat gesekan peranti berat di dalam tas perkakas.
Penerapan mal ukur secara disiplin di setiap tahapan fabrikasi akan memangkas biaya perbaikan ulang (rework) dan menjamin integritas sambungan logam berstandar industri.
FAQ Seputar Cara Menggunakan Welding Gauge
Apa perbedaan utama antara welding gauge dan jangka sorong (vernier caliper)?
Welding gauge memiliki lekukan profil khusus untuk mengukur geometri spesifik lasan seperti sudut kemiringan bevel, cekungan undercut, dan tinggi cembung lasan yang tidak bisa dijangkau oleh rahang jangka sorong biasa.
Berapa batas kedalaman cacat undercut yang diizinkan dalam standar pengelasan struktural?
Menurut sebagian besar standar internasional (seperti AWS D1.1), kedalaman undercut pada sambungan struktural tidak boleh melebihi 1 mm, dan tidak boleh melebihi 0,5 mm pada sambungan pipa bertekanan tinggi.
Bahan material apa yang paling bagus untuk alat ukur welding gauge?
Pilih welding gauge berbahan baja tahan karat (stainless steel) tebal dengan skala angka grafir ukir permanen agar tahan terhadap goresan gesekan besi dan tidak memudar akibat karat.