Bagi para tukang profesional, mekanik bengkel fabrikasi, maupun penggemar pertukangan do-it-yourself (DIY), mata bor (drill bit) yang tajam adalah kunci utama untuk menghasilkan lubang yang presisi, rapi, dan cepat. Sebaliknya, menggunakan mata bor yang sudah tumpul bukan hanya memperlambat ritme kerja, tetapi juga memaksa motor mesin bor bekerja lebih keras (overload), memicu panas berlebih yang dapat membakar material kerja, hingga risiko mata bor patah di dalam lubang.
Banyak pekerja memilih jalan pintas dengan membuang mata bor tumpul dan membeli yang baru. Padahal, mata bor berkualitas tinggi, terutama yang berbahan High Speed Steel (HSS) atau Cobalt, dirancang untuk memiliki umur pakai yang panjang jika dirawat dengan benar. Menguasai cara mengasah mata bor adalah keterampilan teknis esensial yang tidak hanya menghemat biaya operasional proyek secara signifikan, tetapi juga meningkatkan pemahaman Anda terhadap geometri alat potong (cutting tool geometry).
Panduan teknis komprehensif ini akan mengupas tuntas anatomi mata bor, spesifikasi sudut kemiringan yang tepat untuk berbagai material, langkah-langkah pengasahan menggunakan mesin gerinda duduk (bench grinder), hingga tips lapangan untuk mencegah hilangnya kekerasan baja pada mata bor Anda.
Mengapa Mata Bor Menjadi Tumpul?
Sebelum masuk ke tahap pengasahan, penting untuk mendiagnosis penyebab hilangnya ketajaman mata bor agar Anda dapat mencegahnya di kemudian hari.
- Kecepatan Putaran (RPM) yang Tidak Sesuai: Mengebor material keras seperti stainless steel dengan RPM terlalu tinggi akan menghasilkan friksi ekstrem. Panas ini akan melunakkan sisi potong (cutting edge) mata bor dalam hitungan detik.
- Kurangnya Pelumasan (Coolant): Pengeboran logam kontinu tanpa menggunakan oli potong (cutting fluid) mempercepat keausan bibir potong (lip wear) akibat gesekan langsung antara logam dan logam (metal-to-metal contact).
- Tekanan Terlalu Lemah atau Terlalu Kuat: Tekanan yang terlalu lemah membuat mata bor hanya bergesekan tanpa memotong (rubbing), yang menumpulkan ujungnya. Tekanan terlalu kuat (melebihi kapasitas puntir material) dapat meremukkan ujung pahat (chisel edge).
- Material yang Salah: Menggunakan mata bor kayu (berujung runcing/brad point) atau mata bor besi standar untuk melubangi tembok beton akan langsung menghancurkan profil ketajamannya.
Persiapan Alat dan Keselamatan Kerja (K3)
Pengasahan membutuhkan tingkat kepresisian dan standar keamanan yang tinggi, mengingat Anda akan berhadapan dengan roda gerinda berkecepatan 2.800 hingga 3.400 RPM.
Peralatan yang diperlukan:
- Mesin Gerinda Duduk (Bench Grinder): Alat paling ideal untuk pengasahan. Dilengkapi dengan dudukan penyangga (tool rest) untuk menstabilkan tangan.
- Wadah Berisi Air Bersih: Sangat krusial untuk proses pendinginan (quenching) mata bor selama pengasahan.
- Pengukur Sudut (Drill Point Gauge): Alat ukur baja untuk memverifikasi akurasi sudut puncak (point angle) dan kesimetrisan panjang bibir potong.
- Alat Pelindung Diri (APD): Kacamata keselamatan (safety glasses) berstandar ANSI Z87.1 mutlak digunakan untuk melindungi mata dari lontaran debu abrasi. Gunakan juga masker debu. Hindari penggunaan sarung tangan kain longgar saat mengoperasikan gerinda duduk untuk menghindari bahaya tersangkut putaran roda gerinda (entanglement).
Spesifikasi Roda Gerinda (Grinding Wheel)
Gunakan roda gerinda berbahan Aluminum Oxide (biasanya berwarna abu-abu atau putih) dengan tingkat kekasaran (grit) halus hingga sedang (contoh: grit 60 hingga 80). Roda gerinda dengan grit terlalu kasar akan menghasilkan permukaan potong yang bergerigi dan tidak awet.
Baca juga : Pengertian Bor, Jenis, Fungsi, dan Perawatan
Anatomi dan Sudut Geometri Mata Bor
Keberhasilan dalam cara mengasah mata bor bergantung pada pemahaman Anda terhadap tiga elemen geometri utama pada ujung mata bor (khususnya tipe twist drill).
1. Sudut Puncak (Point Angle)
Ini adalah sudut mata bor jika dilihat dari samping. Pemilihan sudut bergantung pada material yang akan dibor:
- 118 Derajat: Sudut standar pabrikan untuk tujuan umum (general purpose). Sangat ideal untuk mengebor besi lunak (baja ringan), kayu, aluminium, dan plastik.
- 135 Derajat: Profil lebih datar (flatter profile). Didesain khusus untuk mengebor logam keras seperti besi tuang (cast iron) atau pelat stainless steel. Sudut ini memakan material lebih cepat dan tidak mudah meleset (walking) saat awal pengeboran.
2. Sudut Pembebas (Lip Clearance Angle)
Bagian tumit (heel) di belakang sisi tajam (cutting edge) harus lebih rendah atau miring ke bawah dengan sudut 8 hingga 12 derajat. Jika tumit ini lebih tinggi atau sejajar dengan sisi potong, mata bor tidak akan bisa menembus material karena bagian tumit akan bergesekan menahan laju potong.
3. Sisi Potong (Cutting Lip) dan Titik Pahat (Chisel Edge)
Kedua sisi potong harus memiliki panjang dan sudut kemiringan yang identik (simetris). Titik pahat yang berada tepat di tengah adalah titik penetrasi pertama. Kesimetrisan ini memastikan lubang yang dibor benar-benar bulat dan sesuai diameter mata bor.
Baca juga : Bagian Bagian Mesin Bor dan Fungsinya
Cara Mengasah Mata Bor dengan Presisi
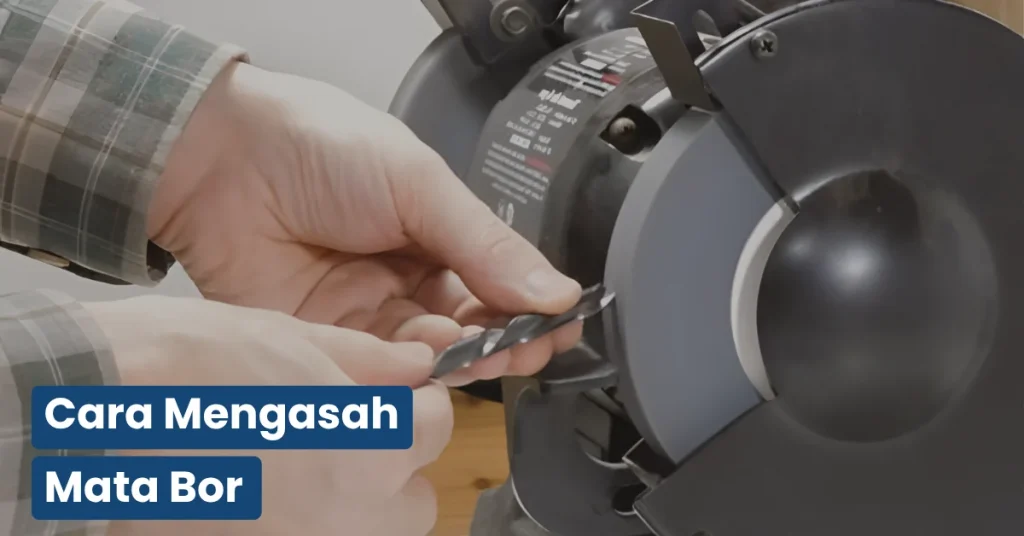
Ikuti langkah-langkah teknis berikut untuk mengasah mata bor baja berkecepatan tinggi (HSS) menggunakan mesin gerinda duduk.
1. Memposisikan Mata Bor di Atas Tool Rest
- Nyalakan mesin gerinda duduk dan biarkan putarannya stabil pada kecepatan maksimal (bebas beban).
- Pegang badan mata bor (bagian flute/shank) dengan kuat menggunakan ibu jari dan telunjuk tangan kanan di dekat ujungnya, dan tangan kiri memegang pangkalnya.
- Letakkan tangan Anda pada tool rest gerinda sebagai titik tumpu (pivot). Arahkan ujung mata bor ke roda gerinda sedemikian rupa sehingga bibir potong (cutting edge) posisinya horizontal sejajar dengan lantai.
- Posisikan badan mata bor pada sudut kemiringan 59 derajat terhadap permukaan roda gerinda (untuk membentuk sudut total 118 derajat).
2. Teknik Mengayun (The Swinging Motion)
Rahasia pengasahan terletak pada gerakan pergelangan tangan, bukan sekadar mendorong mata bor ke batu gerinda.
- Sentuhkan bibir potong secara perlahan ke roda gerinda.
- Sambil menahan sudut 59 derajat, angkat bagian pangkal (ekor) mata bor perlahan ke atas sekaligus memutarnya sedikit searah jarum jam. Gerakan mengayun ini berfungsi untuk memangkas material di belakang bibir potong, menciptakan sudut pembebas (clearance angle) yang menukik ke bawah.
- Lakukan gerakan ini dengan tekanan ringan dan durasi singkat (1–2 detik) untuk satu ayunan. Jangan menahan mata bor di batu gerinda.
3. Pendinginan Berkala (Quenching)
- Tips Lapangan: Setelah 2-3 kali gesekan di roda gerinda, segera celupkan ujung mata bor ke dalam wadah berisi air bersuhu ruang.
- Gesekan gerinda menghasilkan panas ekstrem. Jika ujung baja HSS berubah warna menjadi kebiruan (bluing), itu menandakan baja telah kehilangan proses sepuh/temper (lost its temper). Baja yang membiru akan menjadi lunak dan tidak lagi tajam untuk memotong besi. Jika sudah terlanjur biru, Anda harus menggiling habis bagian tersebut dan memulai dari awal.
4. Memutar dan Mengasah Sisi Berlawanan
- Putar mata bor 180 derajat untuk mengasah bibir potong sebelahnya.
- Ulangi gerakan ayunan yang sama dengan jumlah tekanan dan durasi yang identik agar hasilnya simetris.
5. Inspeksi Visual dan Uji Potong
- Gunakan Drill Point Gauge untuk memastikan kedua sisi memiliki sudut 59° dan panjang yang sama persis.
- Pastikan bagian tumit (heel) benar-benar berada di bawah bibir potong.
- Lakukan uji coba pengeboran pada pelat besi sisa. Mata bor yang diasah dengan benar akan menghasilkan dua serpihan tatal (swarf) panjang dan melingkar dari kedua bibir potongnya secara bersamaan, serta tidak memerlukan tenaga dorong yang berat dari operator.
Baca juga : Jenis Bor dan Fungsinya
Dampak Daya Mesin Gerinda (Wattage)
Pemilihan spesifikasi power tools berdampak langsung pada kualitas pengasahan Anda.
- Gerinda Duduk 250W (Light Duty): Cocok untuk mengasah mata bor kecil (diameter 1 mm hingga 8 mm), pisau dapur, atau pahat kayu. Namun, jika Anda menekan mata bor berdiameter besar (misalnya 13 mm) terlalu kuat, motor mesin dapat kehilangan torsi, putaran melambat (stalling), dan menyebabkan goresan tidak rata.
- Gerinda Duduk 500W – 750W (Professional / Industrial): Memiliki torsi yang sangat stabil berkat ukuran angker motor dan kapasitor yang besar. Kecepatan RPM tidak akan drop ketika digunakan untuk mengasah pahat bubut HSS tebal, mata bor ukuran besar, atau pengasahan kontinu tanpa jeda. Motor bertenaga besar menjamin abrasi yang konstan, sehingga permukaan yang diasah menjadi sangat mulus (fine finish).
Baca juga : Cara Mengganti Mata Bor dengan Benar dan Aman
FAQ
1. Bisakah saya mengasah mata bor menggunakan mesin gerinda tangan (Angle Grinder)?
Sangat tidak direkomendasikan. Mesin gerinda tangan tidak memiliki dudukan statis (tool rest), sehingga tangan Anda akan kesulitan menstabilkan sudut kemiringan mikro. Selain itu, RPM gerinda tangan yang terlampau tinggi (11.000 RPM) akan seketika membakar ujung mata bor HSS.
2. Apakah semua ukuran mata bor bisa diasah secara manual?
Secara teoritis bisa. Namun, mata bor berdiameter sangat kecil (di bawah 3 mm) membutuhkan kejelian visual yang sangat tinggi dan ketelitian tingkat mikron, sehingga lebih sulit dilakukan secara manual tanpa alat bantu drill bit sharpener jig. Untuk ukuran tersebut, membeli yang baru seringkali lebih efisien secara waktu.
3. Mengapa mata bor yang saya asah hanya menghasilkan debu serbuk besi, bukan tatal melingkar?
Jika mata bor hanya menghasilkan debu halus (seperti pasir besi) saat mengebor, itu adalah indikasi pasti bahwa sudut pembebas (clearance angle) Anda kurang miring (terlalu datar) atau ketajaman sisi potongnya sudah rusak akibat overheating.
4. Apakah mata bor berlapis Titanium (warna emas) bisa diasah?
Bisa, namun Anda perlu memahami bahwa lapisan Titanium Nitride (TiN) hanya melapisi bagian permukaannya saja setebal beberapa mikron. Setelah Anda asah, lapisan emas di ujung tersebut akan hilang dan memperlihatkan baja HSS dasarnya. Mata bor tersebut akan tetap tajam, namun kehilangan kemampuan menahan panas ekstra dari lapisan titaniumnya di area ujung.