Banyak welder pemula fokus pada mesin las dan kawat yang dipakai, tapi lupa bahwa kekuatan hasil pengelasan dimulai jauh sebelum trigger ditekan: dari pemilihan konfigurasi sambungan yang tepat.
Sambungan yang salah bisa membuat hasil las yang secara visual terlihat bagus, tapi gagal saat menerima beban. Dan kebalikannya: sambungan yang tepat bisa mengkompensasi sedikit ketidaksempurnaan teknik pengelasan.
Artikel ini membahas 5 jenis sambungan las menurut standar AWS, lengkap dengan kelebihan, kekurangan, tips praktis di lapangan, perbedaannya dengan kampuh las, dan panduan cepat memilih konfigurasi yang tepat untuk proyek Anda.
Apa Itu Sambungan Las?
Sambungan las adalah konfigurasi posisi dua atau lebih material logam sebelum disatukan melalui proses pengelasan. Bukan soal cara mengelas, tapi soal bagaimana material diatur sebelum mulai mengelas.
Pemilihan konfigurasi sambungan berpengaruh langsung pada:
- Kekuatan mekanis sambungan : kemampuan menahan beban tarik, tekan, dan geser.
- Distribusi tegangan : mencegah penumpukan stress lokal yang memicu keretakan.
- Konsumsi kawat las : konfigurasi yang salah bisa membuang material pengisi secara tidak efisien.
- Kecepatan pengerjaan : beberapa sambungan jauh lebih cepat disiapkan dari yang lain.
Kesalahan memilih sambungan las bukan hanya soal hasil yang kurang rapi, tetapi juga bisa berakibat pada kegagalan struktural, pemborosan material, hingga bahaya keselamatan pada konstruksi yang menanggung beban.
Baca juga : 10 Jenis Cacat Las dan Cara Mengatasinya
Jenis Sambungan Las Menurut Standar AWS
American Welding Society (AWS) mengklasifikasikan sambungan las menjadi 5 konfigurasi dasar. Semua metode pengelasan — SMAW, MIG, TIG, maupun SAW — menggunakan salah satu dari lima konfigurasi ini.
1. Butt Joint (Sambungan Tumpul)
Dua ujung plat atau pipa diletakkan sejajar dan saling berhadapan, lalu celah di antaranya diisi oleh logam las. Ini adalah konfigurasi paling dasar — dan paling kuat secara mekanis jika dikerjakan dengan benar.
Aplikasi Umum: Penyambungan pipa industri, tangki penyimpanan, pressure vessel, dan rangka baja struktural jembatan.
Kelebihan: Kekuatan mekanis tertinggi di antara semua jenis sambungan. Distribusi beban sangat merata. Hasil akhir rata dengan permukaan logam dasar — estetis.
Kekurangan: Untuk material tebal, tepi plat harus diproses bevel dulu agar penetrasi las bisa tembus hingga ke akar. Ini menambah waktu persiapan.
Tips di Lapangan: Untuk plat di bawah 3 mm, square groove sudah cukup. Untuk plat 3–12 mm, gunakan kampuh V. Untuk plat sangat tebal, pertimbangkan kampuh X (Double V) agar tidak boros kawat las.
2. Lap Joint (Sambungan Tumpang)
Dua plat diletakkan tumpang tindih (overlap), lalu pengelasan dilakukan pada bagian tepi menggunakan las fillet. Tidak perlu persiapan bevel sama sekali — tinggal tumpuk dan las.
Aplikasi Umum: Pengelasan lembaran plat tipis, bodi kendaraan, komponen ducting AC, dan lembaran baja galvanis.
Kelebihan: Sangat cepat dikerjakan. Mudah diselaraskan tanpa alat bantu khusus. Tidak perlu persiapan tepi material.
Kekurangan: Celah di antara dua plat yang bertumpuk rentan menjebak kelembapan, memicu korosi celah (crevice corrosion) jangka panjang. Tidak kuat untuk menahan beban tarik besar.
Tips di Lapangan: Kalau memungkinkan, las kedua sisi tumpangan untuk menambah kekakuan. Pastikan tidak ada celah udara yang terjepit terlalu dalam.
3. T-Joint (Sambungan T)
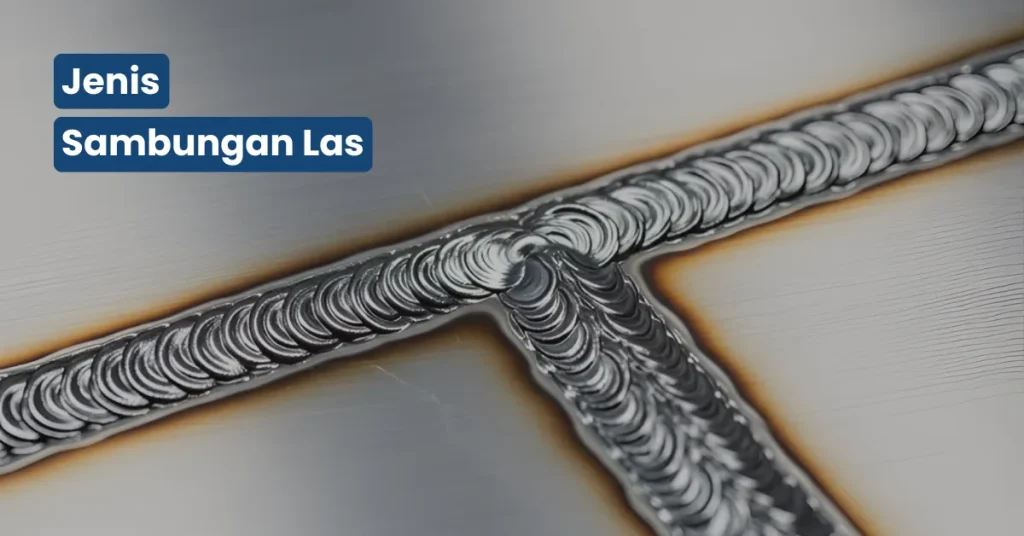
Satu komponen logam berdiri tegak lurus (90 derajat) di atas permukaan logam lainnya membentuk huruf T. Pengelasan dilakukan dengan las fillet di kedua sisi sudut.
Aplikasi Umum: Pembuatan rangka meja kerja, rak besi gudang, chassis kendaraan, konstruksi kolom baja, dan komponen mesin alat berat.
Kelebihan: Sangat kokoh menahan beban vertikal. Fleksibel untuk berbagai ketebalan material. Mudah diterapkan di bengkel maupun lapangan.
Kekurangan: Butuh penetrasi akar las yang baik. Kalau pengelasan hanya satu sisi, sangat rentan terhadap defleksi akibat tarikan panas yang tidak seimbang.
Tips di Lapangan: Selalu las kedua sisi sudut jika memungkinkan. Untuk beban berat, pertimbangkan persiapan bevel pada material tegak untuk meningkatkan penetrasi akar.
Baca juga : Cara Memilih Kawat Las yang Tepat untuk Besi
4. Corner Joint (Sambungan Sudut)
Dua logam saling bertemu di bagian ujungnya membentuk sudut siku-siku (90°). Ada dua varian: close corner (satu plat ditumpuk di atas lainnya) dan open corner (keduanya bertemu hanya di ujung).
Aplikasi Umum: Pembuatan box panel listrik, kabinet perkakas, tangki berbentuk kotak, dan frame pelindung mesin.
Kelebihan: Efisien untuk struktur berbentuk kotak atau kubus. Hasil sudut luar bisa tampak estetis. Cocok untuk lembaran logam tipis.
Kekurangan: Memerlukan alat bantu jepit (clamp) yang presisi agar sudut tidak bergeser saat proses tack weld. Risiko distorsi tinggi jika mengelas plat tipis.
Tips di Lapangan: Gunakan magnet sudut (magnetic square) untuk menjaga posisi 90 derajat selama pengelasan. Lakukan tack weld di beberapa titik dulu sebelum pengelasan penuh.
5. Edge Joint (Sambungan Tepi)
Dua plat disejajarkan secara penuh, lalu pengelasan dilakukan tepat di bagian tepi lembaran logam yang menyatu. Ini sambungan paling sederhana secara teknis.
Aplikasi Umum: Penyambungan tepi kaleng kemasan logam, penutup panel proteksi, tangki air ringan, dan komponen dekoratif non-struktural.
Kelebihan: Pengerjaan sangat sederhana. Konsumsi kawat las sangat sedikit. Ekonomis untuk aplikasi ringan.
Kekurangan: Kekuatan mekanis sangat rendah. Tidak dirancang untuk menahan beban struktural atau beban kejut apapun.
Tips di Lapangan: Hanya gunakan untuk aplikasi non-struktural. Jangan gunakan edge joint pada komponen yang akan menerima beban atau getaran selama penggunaan.
Baca juga : 5 Jenis Kacamata Las dan Fungsinya
Panduan Memilih Sambungan Las
Gunakan tabel ini sebagai referensi sebelum mulai fabrikasi:
| Jenis Sambungan | Kampuh Ideal | Ketebalan Cocok | Karakter Beban | Aplikasi Terbaik |
| Butt Joint | Square, V, X, U, J | Tipis hingga sangat tebal | Beban tarik & tekan tinggi | Pipa tekanan, tangki, rangka jembatan |
| Lap Joint | Fillet weld | Tipis 1–4 mm | Beban geser ringan | Bodi kendaraan, ducting, seng galvanis |
| T-Joint | Fillet, bevel groove | Sedang hingga tebal | Beban vertikal berat | Konstruksi WF/H-beam, rak, meja kerja |
| Corner Joint | Fillet, square, V | Tipis hingga sedang | Beban struktural menengah | Box panel, kabinet, casing mesin |
| Edge Joint | Square | Sangat tipis | Non-struktural ringan | Penutup plat, pinggiran wadah logam |