

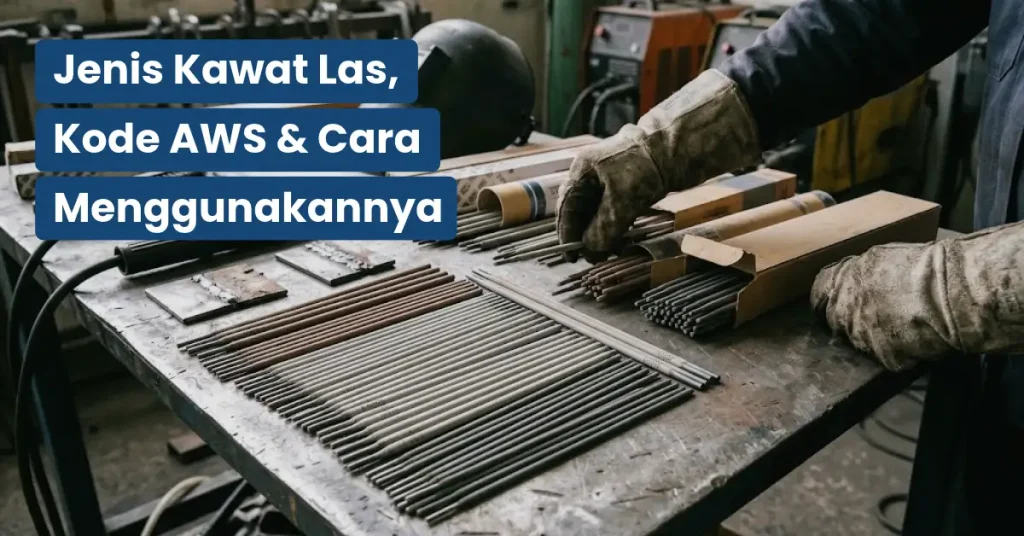
Kawat las, atau secara teknis disebut sebagai elektroda (electrode), adalah material pengisi berbentuk batangan logam yang digunakan untuk menyambungkan dua buah material kerja dalam proses pengelasan SMAW (Shielded Metal Arc Welding / Las Listrik Manual). Kegagalan struktural pada pagar, kanopi, atau sasis kendaraan sering kali tidak disebabkan oleh rusaknya mesin las, melainkan oleh kesalahan fatal operator dalam memilih spesifikasi elektroda yang tidak sesuai dengan tegangan tarik (tensile strength) material dasar.
Secara mekanis, sebatang kawat las terdiri dari dua bagian utama: Kawat Inti (Core Wire) yang berfungsi sebagai penghantar arus listrik sekaligus logam pengisi (filler metal) yang akan melebur menyatukan benda kerja, dan Salutan (Flux Coating). Saat terbakar, flux ini akan menghasilkan gas pelindung yang menyelimuti kawah lasan (weld pool) dari kontaminasi oksigen dan nitrogen di udara luar, serta membentuk terak (slag) yang mengontrol laju pendinginan logam.
Memahami arsitektur flux dan komposisi kimia kawat inti adalah langkah pertama untuk memastikan sambungan fabrikasi Anda tidak retak rambut saat menahan beban kejut. Panduan teknikal ini akan mengurai secara mendalam klasifikasi jenis kawat las berdasarkan standar internasional, peruntukan spesifiknya, hingga prosedur penyalaan busur api yang antilengket.
Standarisasi Kode dan Jenis Kawat Las
Di seluruh dunia, spesifikasi elektroda diatur oleh American Welding Society (AWS). Di pasar Indonesia, kawat las dibedakan melalui kode alfanumerik (misalnya E6013 atau E7018). Sebelum membedah jenisnya, Anda wajib memahami cara membaca kode tersebut:
- E: Menandakan Elektroda (Electrode) untuk Arc Welding.
- Dua Digit Pertama (Misal 60 atau 70): Menunjukkan Kekuatan Tarik minimum (Tensile Strength) dari hasil lasan dalam satuan ribu PSI. E60 berarti kekuatan tariknya 60.000 PSI, E70 berarti 70.000 PSI.
- Digit Ketiga (Misal 1 atau 2): Menunjukkan Posisi Pengelasan. Angka “1” berarti kawat bisa digunakan untuk segala posisi (Flat, Horizontal, Vertikal, Overhead). Angka “2” hanya untuk posisi Flat (Datar) dan Horizontal.
- Digit Keempat (Misal 3, 8, atau 0): Menunjukkan tipe salutan (flux) dan jenis arus listrik yang bisa digunakan (AC atau DC).
Berikut adalah jenis kawat las yang paling dominan digunakan dalam ekosistem fabrikasi logam:
1. E6013 (Kawat Las Rutile / Sang Serbaguna)
Ini adalah jenis kawat las yang paling banyak dijual di pasaran dan menjadi andalan utama bengkel teralis rumahan.
- Karakteristik Flux: Mengandung kalium titania tinggi (Rutile). Menghasilkan busur api yang sangat lembut, stabil, dan mudah dinyalakan ulang. Percikan apinya (spatter) sangat minim.
- Penetrasi: Penetrasi dangkal hingga sedang. Sangat aman digunakan pada plat besi tipis atau besi hollow tanpa risiko bolong (burn-through).
- Aplikasi Ideal: Pembuatan pagar, kanopi baja ringan, fabrikasi perabotan, dan pekerjaan pelat lembaran (tebal 1 mm hingga 4 mm).
2. E7018 (Kawat Las Low Hydrogen / Si Penahan Beban)
Kasta tertinggi untuk pekerjaan struktural kelas berat yang menuntut integritas keamanan tinggi.
- Karakteristik Flux: Diformulasikan dengan kandungan hidrogen yang sangat rendah (Low Hydrogen). Flux-nya mengandung serbuk besi yang meningkatkan laju pengendapan cairan logam (las cepat penuh). Teraknya tebal dan keras.
- Penetrasi: Sedang, namun hasil lasannya memiliki ketangguhan (toughness) yang luar biasa terhadap retak akibat beban kejut atau suhu dingin ekstrem.
- Aplikasi Ideal: Konstruksi rangka gedung bertingkat, fabrikasi jembatan, sasis alat berat (ekskavator), dan bejana tekan (pressure vessel). Kawat ini mewajibkan penggunaan oven pemanas kawat las sebelum digunakan agar flux tidak menyerap kelembapan udara.
3. E6010 dan E6011 (Kawat Las Cellulosic / Spesialis Penetrasi Dalam)
- Karakteristik Flux: Mengandung selulosa tinggi (mirip kertas/serbuk kayu). Saat terbakar, flux ini menghasilkan daya dorong gas yang sangat kuat, menggali material dasar dengan sangat agresif.
- Penetrasi: Sangat dalam. Kawat ini bisa digunakan mengelas di atas besi yang masih berkarat, kotor, atau berlapis cat tanpa harus digerinda sampai bersih total.
- Aplikasi Ideal: Pengelasan akar (root pass) pada instalasi pipa minyak/gas bumi, reparasi kapal, dan pelat baja yang sangat tebal. E6010 murni untuk arus DC+, sedangkan E6011 bisa untuk AC dan DC.
4. Kawat Las Stainless Steel (Seri E308 / E316)
Diciptakan murni untuk material baja nirkarat. Kawat inti dan flux-nya mengandung campuran Kromium dan Nikel tinggi.
- Fungsi Utama: Mencegah terjadinya korosi pada area sambungan las. E308 digunakan untuk menyambung material Stainless Steel 304 (umum di perabotan dapur), sedangkan E316 ditujukan untuk Stainless Steel tipe Marine/Chemical yang tahan terhadap paparan garam laut atau bahan kimia industri.
5. Kawat Las Besi Tuang (Cast Iron / Tipe CIN)
Besi tuang (seperti pada blok mesin mobil tua atau ragum besi) memiliki kadar karbon sangat tinggi. Jika dilas menggunakan kawat besi biasa (E6013), sambungannya akan mengeras seperti kaca dan langsung retak membelah saat dingin.
- Fungsi Utama: Kawat las tipe CIN (Cast Iron Nickel) memiliki inti kawat berbahan Nikel murni atau paduan Nikel-Besi. Nikel tidak menyerap karbon dari besi tuang, sehingga hasil lasannya tetap lunak, lentur, dan bisa dibubut atau dikikir setelah pengelasan selesai.
Bahaya Mengabaikan “Polaritas Mesin Las”
Banyak pengguna membeli kawat khusus, namun gagal menggunakannya karena mengabaikan polaritas (Polarity). Mesin las Inverter DC memiliki dua terminal: Positif (+) dan Negatif (-).
- DCEP (Direct Current Electrode Positive / Reverse Polarity): Tang pemegang kawat las (Stang Las) dicolok ke terminal Positif (+). Ini memberikan penetrasi dalam (sekitar 70% panas lari ke material). Wajib digunakan untuk kawat E7018 dan E6010.
- DCEN (Direct Current Electrode Negative / Straight Polarity): Stang Las dicolok ke terminal Negatif (-). Panas lebih banyak menumpuk di kawat las, pelelehan kawat lebih cepat, dan penetrasi dangkal. Cocok untuk mengelas pelat sangat tipis menggunakan kawat E6013 agar tidak bolong.
Panduan Cara Menggunakan Kawat Las
Menyatukan dua material logam adalah tarian mekanis antara tegangan listrik dan kestabilan motorik tangan. Ikuti prosedur eksekusi berikut untuk menghasilkan alur las yang menyerupai sisik naga:
1. Kalibrasi Ampere (Arus Listrik)
Besaran arus (Ampere) murni ditentukan oleh diameter kawat las. Rumus kasarnya: 1 mm diameter kawat membutuhkan sekitar 35 hingga 40 Ampere.
- Kawat 2.0 mm = 60A – 80A
- Kawat 2.6 mm = 80A – 100A
- Kawat 3.2 mm = 100A – 130A Jika Anda tidak yakin apakah output mesin las inverter Anda benar-benar menghasilkan Ampere sesuai angka di layarnya, Anda bisa memvalidasi arus aktual pada kabel las tersebut menggunakan teknik pengukuran nirkontak yang dijabarkan dalam panduan Fungsi Tang Ampere.
2. Metode Penyalaan Busur (Arc Striking)
Jangan membenturkan ujung kawat las ke besi seperti memukul paku. Flux akan rontok dan kawat akan langsung lengket.
- Metode Gores (Scratch Method): Goreskan ujung kawat ke permukaan besi layaknya menyalakan batang korek api. Segera setelah busur api menyala terang, angkat sedikit kawat (sekitar 2-3 mm dari permukaan) untuk menstabilkan nyala api.
3. Mengontrol Jarak Busur (Arc Length)
Hukum emas dalam pengelasan: Jarak antara ujung kawat las dan benda kerja harus sama dengan diameter kawat las itu sendiri.
- Jika kawat yang dipakai berukuran 2.6 mm, pertahankan jarak mengambang sejauh 2.6 mm secara konstan sambil kawat terus meleleh dan memendek.
- Jika terlalu jauh: Api akan membesar, suara mendesis kasar, kawah las kemasukan oksigen (keropos/porositas), dan percikan api akan berhamburan.
- Jika terlalu dekat: Kawat akan tertancap ke benda kerja, lengket (sticking), dan mesin akan mendengung tertahan.
4. Sudut Kemiringan dan Tarikan
- Posisikan stang las dengan kemiringan 15 hingga 20 derajat ke arah tarikan (menyeret kawat dari kiri ke kanan, atau sebaliknya).
- Gunakan teknik tarikan lurus (stringer bead) untuk sambungan biasa, atau teknik ayunan zig-zag / setengah lingkaran (bulan sabit) untuk mengisi celah sambungan yang sedikit lebar. Pastikan laju tarikan Anda tidak terlalu cepat (hasil lasan akan sangat tipis dan mudah patah) dan tidak terlalu lambat (besi akan jebol kepanasan).
5. Pembersihan Terak (Slag Removal)
Setelah proses pengelasan selesai, cairan akan membeku dan tertutup oleh lapisan kerak (slag). Ketuk kerak tersebut menggunakan palu las (chipping hammer) dan sikat kawat. Untuk menghasilkan permukaan finishing yang rata sempurna dengan logam aslinya sebelum tahap pengecatan, ratakan tonjolan lasan tersebut menggunakan mesin gerinda tangan yang dipasangi amplas susun tugas berat, yang panduan abrasifnya diulas tuntas pada Flap Disc.
Baca juga : Cara Memilih Kawat Las yang Tepat untuk Besi
FAQ
1. Kenapa kawat las selalu menempel (lengket) ke besi saat baru pertama kali digoreskan?
Ada dua penyebab utama kawat las lengket. Pertama, pengaturan Ampere di mesin las Anda terlalu rendah (terlalu kecil), sehingga panasnya tidak cukup untuk langsung melelehkan ujung kawat seketika. Naikkan Ampere perlahan sekitar 5-10A. Kedua, Anda menekan ujung kawat terlalu dalam ke arah benda kerja tanpa menahan jarak busur (arc length).
2. Apakah kawat las yang dibiarkan terbuka dan basah (lembap) masih bisa dipakai?
Untuk kawat tipe E6013 (Rutile), jika hanya sedikit lembap, biasanya masih bisa dipaksakan (meskipun akan lebih banyak percikan api). Namun, untuk kawat tipe E7018 (Low Hydrogen), kelembapan adalah pantangan mutlak. Flux yang menyerap air akan melepaskan atom hidrogen ke dalam kawah las saat dibakar. Hidrogen ini akan terperangkap di dalam baja saat membeku dan memicu Hydrogen-Induced Cracking (retak dingin yang terjadi berhari-hari setelah selesai dilas). Kawat E7018 yang lembap wajib dipanggang di dalam oven kawat las pada suhu 250°C – 300°C selama 2 jam sebelum dipakai.
3. Bolehkah mengelas besi galvanis (baja ringan berlapis zinc) menggunakan kawat E6013 biasa?
Bisa, tetapi tidak ideal. Lapisan Zinc (seng) pada besi galvanis akan menguap saat terkena suhu 3.000°C dari busur las. Uap Zinc ini (asap putih tebal) sangat beracun jika terhirup, dan akan menciptakan gelembung-gelembung gas di dalam hasil lasan (keropos/porositas). Sangat direkomendasikan untuk menggerinda lapisan galvanis di area yang akan dilas hingga terlihat besi putih aslinya sebelum mulai menyalakan elektroda.